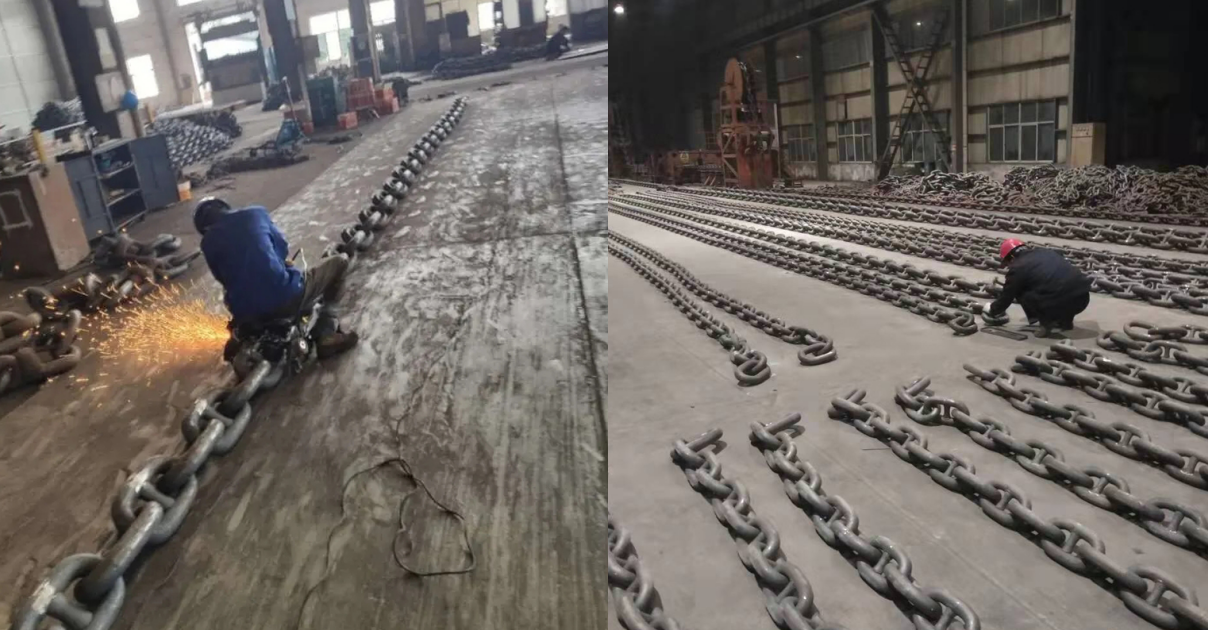
Pengantar proses produksi rantai jangkar laut-Bagian 1
Produksi jangkar kapal baja karbon adalah proses yang sangat terspesialisasi yang melibatkan beberapa tahap produksi yang dikontrol secara tepat. Dari pemilihan bahan mentah hingga produk akhir, melewati langkah-langkah penting seperti pemotongan, pemanasan, penempaan, pengelasan, perlakuan panas, pemeriksaan kualitas, dan perawatan anti korosi. Setiap tahapan harus benar-benar mematuhi standar internasional untuk memastikan kekuatan, ketangguhan, dan ketahanan korosi pada rantai jangkar.
I. Persiapan dan Pemotongan Bahan Baku
1. Pemilihan baja
- Baja tuang dipilih sebagai bahan utama karena kekuatan dan ketahanan korosinya yang sangat baik, sehingga dapat memenuhi persyaratan penggunaan kapal di lingkungan laut yang keras.
- Spesifikasi baja yang umum adalah batang baja dengan panjang 6 meter dan diameter 120 milimeter, dan batang baja tersebut sampai di pabrik dalam bentuk balok berukuran beberapa puluh meter.
2. Pemotongan Yang Tepat
- Gunakan derek jembatan untuk memindahkan batang baja besar. Melalui gergaji otomatis, potong batang baja menjadi beberapa bagian dengan panjang yang dibutuhkan, setiap bagian memiliki berat lebih dari 100 kilogram.
- Proses pemotongan harus menjamin keakuratan untuk menyediakan bahan baku dengan spesifikasi yang sesuai untuk proses penempaan selanjutnya.
II. Proses Penempaan dan Pembentukan
1. Perawatan pemanasan
- Bagian baja yang dipotong dikirim ke tungku induksi dan dipanaskan hingga di atas 1500℃. Pemandangan di dalam tungku menyerupai "matahari terbenam yang geram", dengan baja yang bersinar dengan warna oranye menyala.
- Suhu pemanasan perlu dikontrol secara tepat, biasanya dalam kisaran 530-600℃, agar baja cukup lunak untuk dibentuk.
2. Proses Penempaan
- Blok baja yang dipanaskan diekstraksi menggunakan perlengkapan mekanis dan ditempatkan dalam mesin press hidrolik yang menerapkan gaya ribuan ton untuk menempa.
- Baja dibengkokkan menjadi bentuk awal rantai besar, dan proses ini memerlukan pengukuran yang sangat presisi dan operator berpengalaman.
- Fabrikasi palang: Baja bundar berukuran lebih kecil ditekan melalui peralatan tempa menjadi bentuk "pinggang kecil", yang berfungsi sebagai struktur pendukung di tengah rantai jangkar.
AKU AKU AKU. Pengelasan dan Perakitan
1. Pengelasan rantai
- Antarmuka rantai bengkok dilas secara otomatis. Elektroda menekan sambungan bersama-sama, dan arus mengalir melalui baja, menghasilkan panas resistansi yang melelehkan komponen menjadi padatan utuh.
- Selama proses pengelasan, dihasilkan "percikan api besi yang indah". Setelah sekitar 15 menit, percikan api padam dan pengelasan rantai selesai.
2. Pemasangan Horisontal
- Tempatkan batang horizontal buatan di tengah cincin rantai jangkar, nyalakan peralatan press-fitting untuk memberikan tekanan, dan tanamkan batang horizontal dalam-dalam ke dalam rantai jangkar.
- Batang horizontal terikat kuat pada badan rantai jangkar melalui pengelasan, memastikan keakuratan ukuran keseluruhan dan stabilitas bentuk rantai jangkar.